2026-05-20
Ürün laminasyondan hemen sonra ince görünebilir ancak soğuduktan sonra yüzeyde kabarcıklar görünebilir. Bazı ürünler belirgin çıkıntılar göstermese de ışık altında bakıldığında su dalgalarına benzeyen eşmerkezli halkalar sergiler.
Bu sorunlar özellikle fotoğraflar, posterler, sertifikalar ve talimat kartları gibi görünümün kritik olduğu uygulamalarda sorunludur.
Birçok kişinin ilk tepkisi şu olur: Laminasyon makinesi çok mu sıcak? Makine basıncı yetersiz mi? Laminasyon filmi kalitesiz mi?
Aslında, laminasyon süreci açısından bakıldığında, hem kabarcıklar hem de su dalgaları "düzensiz laminasyon" olarak ortaya çıksa da bunların nedenleri farklıdır. Üstelik sorun çoğu zaman yalnızca ekipmandan kaynaklanmıyor.
I. Laminasyon esasen malzeme ve sıcaklığın bir "koordinasyonudur"
Birçok kişi laminasyonun basitçe kağıdı bir makineye koyup ısıtmak olduğuna inanıyor. Gerçekte, laminasyon filminde sadece birkaç on saniye içinde bir dizi değişiklik meydana gelir.
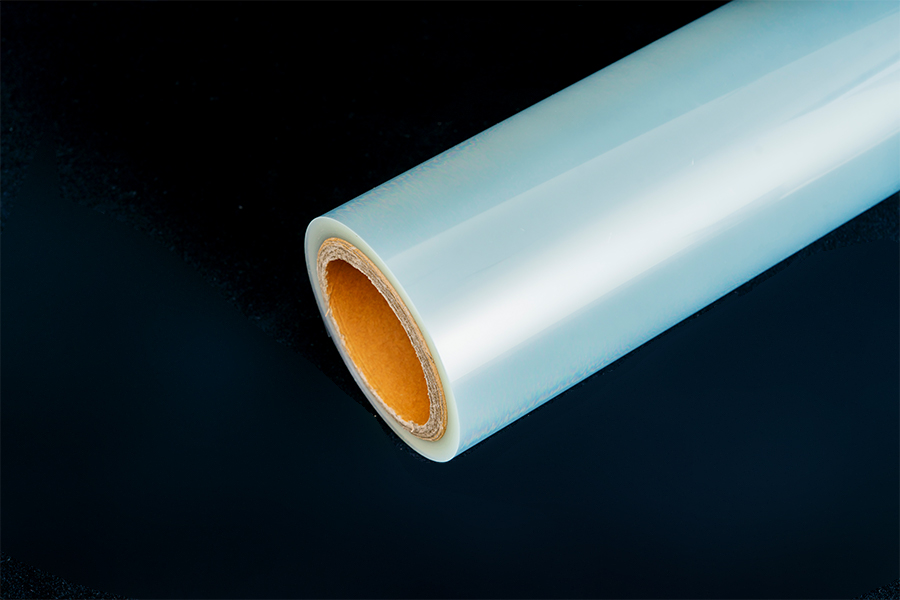
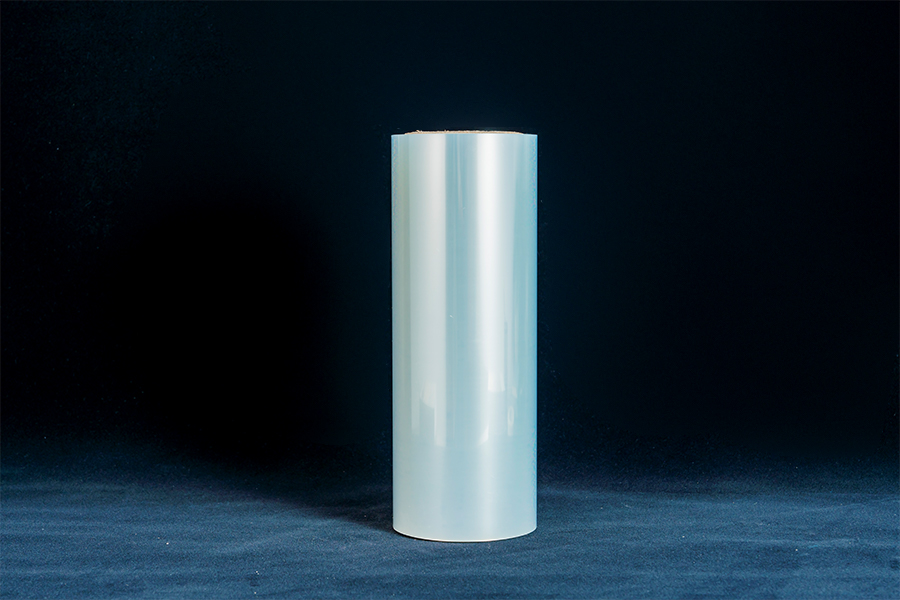
Laminasyon filmi tipik olarak bir PET taban katmanı ve bir EVA sıcakta eriyen yapışkan katmandan oluşur. Laminatörün içine girdikten sonra: PET katmanı şeffaflığı ve sertliği korur; EVA katmanı ısıtıldığında yavaş yavaş eriyerek kağıt yüzeyine bağlanıyor. Eş zamanlı olarak, basınç silindirleri film ve kağıt arasındaki havayı sürekli olarak dışarı atarak sonuçta tam bir kompozit sistem oluşturur.
İdeal olarak lamine yüzey şöyle olmalıdır:
• Pürüzsüz • Şeffaf • Kabarcık yok • Dalgalanma yok
Ancak bu adımların herhangi birinde bir sapma kusurlara yol açabilir.
II. Görünüşte küçük "kabarcıklanma" bile tamamen farklı üç soruna işaret edebilir.
Birçok kullanıcı tüm yüzey anormalliklerini kabarcık olarak adlandırır. Ancak gerçek üretimde en az üç türe ayrılabilirler:
1. Eksik hava tahliyesi
Bu anlaşılması en kolay olanıdır. Örneğin:
• Kıvrılmış kağıt • İçeriğin düzgün olmayan kenarları • Laminasyon sırasında hava sıkıştı
Hava tamamen dışarı atılamadığında filmin içinde sıkışıp kalır. Ortaya çıkan kabarcıklar genellikle oldukça dikkat çekicidir, sınırları nettir ve dokunulduğunda fark edilir derecede şişkinlik hissi verir.
Bu durumda: ekipman basıncı, film besleme açısı ve içeriklerin düzlüğü genellikle sıcaklıktan daha önemlidir.
2. Kağıttaki nem "kaçar"
Bu, birçok kullanıcının kolayca gözden kaçırdığı bir sorundur. Kağıdın kendisi higroskopiktir, özellikle: • Mürekkep püskürtmeli baskı kağıdı • Kaplamalı kağıt • Fotoğraf kağıdı • Uzun süre saklanan belgeler
Bu malzemeler ortam nemi değiştikçe nemi emer. Laminasyon sıcaklığı 100°C'nin üzerine çıktığında iç nem hızla buharlaşır. Buhar zamanla salınamazsa yoğun küçük kabarcıklar oluşturur.
Birçok kişi yanlışlıkla bunun yapışkan katmanla ilgili bir sorun olduğuna inanıyor. Aslında bu, aşırı nem içeriğinden kaynaklanan tipik bir olgudur. Bu özellikle yağışlı mevsimde veya nemli güney bölgelerinde yaygındır.
3. Yapışkan katman tam olarak "erimemiştir"
EVA sıcakta eriyen yapıştırıcı ısıtmanın hemen ardından çalışmaz. Uygun bir aktivasyon sıcaklığına ulaşması gerekiyor. Sıcaklık çok düşükse veya laminasyon hızı çok hızlıysa yapışkan tabaka yeterince akamaz. Bu noktada yüzey lamine edilmiş olmasına rağmen film ve kağıt aslında tam olarak birbirine bağlanmamıştır.
Nihai etki şuna benzer: • Lokalize beyazlatma • Sisli alanlar • Mikrokabarcıklar
Bu sorun genellikle kalın film yapıştırma sırasında ortaya çıkar. Film ne kadar kalınsa ısı transfer süresi de o kadar uzun olur.
III. Su dalgaları: Neden çözülmesi kabarcıklardan daha zordur?
Kabarcıklar sıcaklığı ve hızı ayarlayarak iyileştirilebilirken, su dalgaları genellikle daha karmaşıktır. Bunun nedeni sadece ekipmanı değil aynı zamanda malzemenin kendisini de içermesidir.
Endüstride sıklıkla şu söylenir: Kabarcıklar işleme yoluyla iyileştirilebilir, ancak dalgalanmalar sonuçta malzemenin kendisine bağlıdır. Bu açıklama yersiz değil.
IV. Su dalgalarının özü maddi stresin serbest bırakılmasıdır
PET çok dayanıklı bir polyester malzemedir. Ancak herhangi bir polimer malzeme üretim sırasında iç gerilime neden olur. Kapatma makinesi ısındığında, başlangıçta "kilitli" olan bu gerilimler yavaş yavaş serbest bırakılır. Filmin farklı bölgelerinin büzülme oranlarında farklılıklar varsa hafif deformasyon meydana gelecektir. Bu deformasyon çıplak gözle görülmeyebilir ancak ışık yansıması altında şu şekilde görünecektir:
• Dalgalı doku • Su dalgalanma dokusu • Gümüş doku • Portakal kabuğu dokusu
Bu özellikle posterler, reklamlar, fotoğraflar ve teşhir malzemeleri gibi geniş alanlı uygulamalarda fark edilir.
V. A3 posterler neden A4 belgelere göre dalgalı dokulara daha yatkındır?
Birçok matbaa, aynı laminasyon filmi rulosunun A4 sertifikalarını lamine ederken mükemmel sonuçlar verdiğini, ancak A3 posterleri lamine ederken dalgalı dokular üretme olasılığının daha yüksek olduğunu bulmuştur.
Nedeni aslında oldukça basit. Alan ne kadar büyük olursa, malzeme içindeki büzülmedeki küçük farklar o kadar kolay büyütülür. Isıyla büzülmede sadece %0,1'lik bir değişiklik, geniş formatlı malzemeler üzerinde gözle görülür yüzey dalgalanmaları yaratabilir.
Bu nedenle boyut büyüdükçe, PET taban katmanının stabilitesi ve laminasyon işlemine yönelik gereksinimler de artar.
VI. WONLAMI'nin laminasyon filminin kalitesi neden stabil?
WONLAMI'nin laminasyon filmi için gerçek kalite, yalnızca laminasyon anındaki pürüzsüzlükle ilgili değildir. Bu, "uzun süreli depolama", "sık okuma" ve "sıcaklık ve nem değişiklikleri" yaşadıktan sonra istikrarı korumakla ilgilidir. Bu, malzemeler ve süreçler arasındaki sinerjiyi test eder. Kings Moulding, uzun yıllardan beri kalıplama filmi endüstrisiyle derinden ilgilenmektedir. Olgun ekstrüzyon laminasyon teknolojisine ve sıkı bir kalite yönetim sistemine dayanarak, PET hammadde seçiminden ve EVA yapışkan katman oranından laminasyon proses kontrolüne kadar tüm prosesi optimize eder.
Malzemenin büzülme oranını, yapışkan tabaka tekdüzeliğini ve laminasyon gerilimini istikrarlı bir şekilde kontrol ederek, termal stres salınımının neden olduğu dalgalanma ve deformasyon riskini azaltır. Aynı zamanda farklı uygulama senaryoları için çeşitli kalınlıklar ve fonksiyonel ürün seçenekleri sunarak müşterilerin ofis kırtasiye malzemeleri, okul eğitimi, reklam sergileri, belge koruma ve DIY yaratıcı ürünler gibi alanlarda daha stabil kalıplama efektleri elde etmelerine yardımcı olur.
Toptan Laminasyon Film Rulosu Üreticileri