2026-11-11
İki rulonun her ikisi de parlak olarak etiketlenebilir ve yine de 20 parlaklık birimi ayrı durabilir - ve boşluk yalnızca laminasyondan sonra, koyu bir kapak üzerinde süt rengi bir döküm, sayfa kenarında bir kıvrılma veya kendisini ısıtılmış silindirin etrafına sarmaya devam eden bir ağ olarak ortaya çıkar. Parlak bir laminasyon rulosu aslında üst üste yığılmış üç karardan oluşur: parlaklık hedefi ve ölçüldüğü açı, film yapısı (EVA sıcakta eriyen katmanı taşıyan bir BOPET veya BOPP tabanı) ve rulo ile makine arasındaki mekanik uyum. Üçüncüsü, ilk ikisi haklı olsa bile işin para kazandırıp kazandırmayacağına karar verir.
Parlaklık optiktir, bitiş adı değildir. Çoğu film çalışması için 60°, yüzey çok keskin olduğunda 20°, az parlak yüzeyler için 85° olmak üzere sabit bir açıda ölçülen parlaklık birimleri (GU) cinsinden rapor edilir. Okuma, taban filmin ne kadar pürüzsüz olduğuna, soğutma silindirinin ekstrüzyon sırasında bunu nasıl tamamladığına ve yapıştırıcının ne kadar eşit şekilde ıslandığına bağlıdır. 100 GU'luk bir film ve 88 GU'luk bir film, küçük bir kumaş örneğinde aynı görünür; 500 sayfalık koyu mürekkepli broşürlerde alt kısım hafifçe puslu görünmeye başlıyor.
Isıtmalı makinelerde taban filmi pratik dübel görevi görür. BOPET-EVA veya BOPP-EVA üzerine inşa edilmiş parlak bir termal laminasyon rulosu, ofset ve dijital işlerin çoğunu kapsar ve maksimum hat hızını belirleyen şey, parlaklık değil, yapışkan katmanın erime davranışıdır.
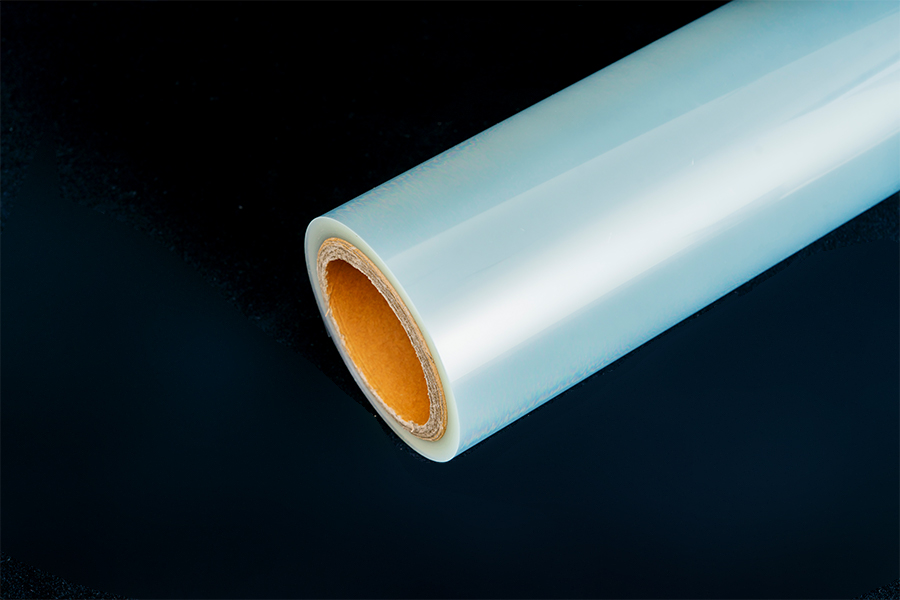
 Parlak Termal Laminasyon Rulo Filmi Hat hızı ve sonlandırma gereksinimlerini kontrol etmek için belirtilen parlaklık, kalınlık, genişlik ve çekirdek seçenekleriyle ofset ve dijital laminasyona yönelik bir PET/EVA parlak rulo. Ürünü Görüntüle →
Yalnızca "parlak" diyen bir teklif, size vardığınızda incelemeniz gereken hiçbir şey vermez. Parlaklık aralığını, ölçüm açısını ve test yöntemini isteyin — ASTM D2457 ve ISO 2813 olağan referanslardır. Aşağıdaki dağılım, ticari rulo film veri sayfalarının her bir yüzey ailesi için tipik olarak alıntıladığı değerlerdir.
Yüzey türüne göre tipik 60° parlaklık okumaları
Aralıklar, ölçülen tek bir lotu değil, ticari film veri sayfalarında yaygın olarak alıntılanan değerleri yansıtır. Garanti edilen minimum değeri tedarikçinizin analiz sertifikasıyla doğrulayın.
Büyük bir siparişten önce yapılması gereken iki kontrol: parlaklık ölçerinizi referans karo üzerinde kalibre edin ve lamine tabakayı her seferinde aynı basılı parça üzerinden ölçün. Koyu renkli bir katı, aynı filmdeki çıplak stoktan farklı şekilde okunacaktır çünkü yansıyan ışık, yazdırılan alanda filmden iki kez geçer.
Parlak laminasyon rulosu tek bir malzeme değildir. Bu bir taban filmi, sıcakta eriyen bir yapışkan katman ve genellikle kontrollü gerilim altında sarılmış, işlenmiş veya kaydırılarak değiştirilmiş bir arka taraftır. Her katman farklı bir iş yapar ve yalnızca dış yüzey parlaklığa karar verir.
Tek tarafı parlak termal rulonun basitleştirilmiş katman yığını. Soğuk filmler EVA katmanını basınca duyarlı yapışkan artı astarla değiştirir.
Taban film kalınlığı, ısı altında sertliği ve boyutsal kararlılığı artırır. EVA kaplamanın ağırlığı, yapışma mukavemetini ve bitmiş tabakanın ne kadar bulanıklık kazanacağını belirler. Arka taraf işlemi, rulonun hızda temiz bir şekilde çözülüp çözülmeyeceğine veya makara üzerinde bloke olup olmadığına karar verir. Bir rulo kötü performans gösterdiğinde bunun nedeni genellikle kimsenin satın alma spesifikasyonuna yazmadığı katmandadır.
| Parametre | Ortak aralık | Sonuç neden değişiyor? |
|---|---|---|
| Toplam kalınlık | 25–75 mikron | İnce malzemede sertlik, kenar kıvrılması, verim |
| Temel film | BOPET 12–23 µm veya BOPP 15–30 µm | Laminasyon sıcaklığında parlaklık tutma ve stabilite |
| Yapışkan kaplama ağırlığı | EVA, kabaca 8–25 g/m² | Bağ gücü, bulanıklık, aktivasyon penceresi |
| parlaklık | 60°'de 85–105 GU | Baskıyla görsel uyum; daima açıyı ve yöntemi kontrol edin |
| Web genişliği | 305–1.300 mm, siparişe göre kesilir | Makinedeki atıkları ve işlemleri kısaltın |
| Çekirdek kimliği | 25,4 mm (1 inç) veya 76,2 mm (3 inç) | Mil uyumu; yanlış bir çekirdek koşuyu ilk günde durdurur |
| Rulo uzunluğu | 200–3.000 m | Rulo başına geçiş frekansı ve ekleme sayısı |
Maça çapı uyumsuzlukları çoğu ilk günkü arızalara neden olur. 76,2 mm'lik bir şafta zorlanan 25,4 mm'lik bir çekirdek merkezden kaçar ve sonuçta ortaya çıkan gerilim dalgalanması, levha boyunca parlaklık değişiminin düzenli bantları olarak görünür. Genişlik ve rulo uzunluğu göründüğünden daha önemlidir: 3.000 m'lik bir rulo, geçişleri keser ancak çap düştükçe tutarlı gerilimi koruyan bir şaft ve frene ihtiyaç duyar.
Kalınlık tartışmaya değer diğer bir sayıdır çünkü nadiren tek başına korumayla ilgilidir. Film kalınlığı lamine levhayı nasıl şekillendirir? sertlik, ısı sonrası toparlanma ve levhanın palet üzerinde soğuduğunda nasıl davrandığı ile ilgilidir; 7 µm'lik bir farkın sessizce değişebileceği üç şey.
Çoğu "kötü film" şikayeti, rulonun kendisinden ziyade işlem ayarlarına veya kağıdın durumuna dayanmaktadır. Dört tekrarlı suçlu:
Burada uygulanabilir bir hata ayıklama sırası var. Hava kabarcıkları ve su dalgaları Laminasyonda oluşan sorunlar genellikle tahmin edilebilir nedenleri takip eder ve sıcaklık, kıstırma basıncı ve kağıt koşullandırmanın ayarlanmasıyla bir vardiya içerisinde giderilebilir. Kabarcıklar doğru ayarlarda devam ettiğinde, bir sonraki şüpheli söz konusu mürekkebin bağlanma gücüdür ve daha yüksek bağa sahip bir film, kesme hattı hızından %30 oranında daha ucuz bir çözümdür.
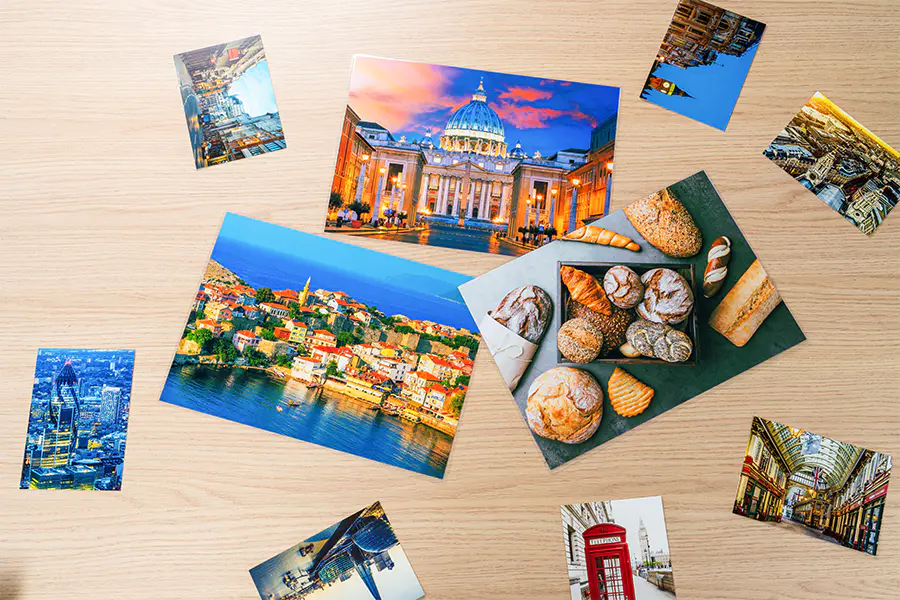 Dijital Baskılar için Yüksek Bağlayıcı Laminasyon Filmi Dijital toner, koyu renkli katı maddeler ve fotoğraf baskıları için, standart EVA yapıştırmanın yetersiz kaldığı durumlarda kenarları kaldırmayı ve kabarcıklandırmayı amaçlayan, yapışkanlaştırılmış bir termal film. Ürünü Görüntüle →
Seçim nadiren tek başına görünüşle ilgilidir. Parlaklık, fotoğraflar ve koyu renkli katı maddeler için en yüksek kontrastı sağlar ancak tutulan öğeler üzerinde parmak izlerini ve ince çizikleri gösterir. Mat, kullanım izlerini gizler ve renk derinliğinde bir miktar maliyete rağmen doğrudan ışık altında daha iyi okunur. İpek dokunuşu ikisinin arasında yer alır ve elde farklı bir his verdiği için birinci sınıf ambalajlarda yaygındır.
İki yüzey ailesinin tipik bitirme davranışına dayalı niteliksel karşılaştırma; göreceli konumlar taban film ve kaplama ağırlığına göre değişir.
Aynı sanat eseri birden fazla yüzeyle çalışıldığında, taban filmi ve yapıştırıcıyı aynı tutun ve yalnızca yüzey işlemini değiştirin. Makine ayarları sabit kalıyor ve operatörler her SKU için sıcaklık profilini yeniden öğrenmiyor. Aynı BOPET-EVA yapısı üzerine inşa edilen mat termal laminasyon rulosu, parlak muadili ile aynı hızda ve rulo sıcaklığında çalışacaktır.
 Mat Termal Laminasyon Rulo Filmi Düşük parlaklık ve yazma-silme ters özelliğine sahip, parlak ve mat yüzeylerde eşleşen makine ayarlarına uygun bir BOPP veya BOPET/EVA rulo. Ürünü Görüntüle →
Daha sonra bir örnek ekleyin. Kendi laminatörünüz üzerinde, normal hızınızda ve sıcaklığınızda 100 sayfalık bir deneme, herhangi bir veri sayfasından daha fazlasını yanıtlar - ve parlaklığını güzel ölçen ancak mürekkebinize zayıf bağlanan bir ruloyu yakalamanın tek yolu budur.
Parlaklık ölçülebilir olduğundan belirtilebilir. Parlaklık aralığı, film yapısı ve çekirdek ve genişlik sıraya yazıldığında, bir çalışmayı bozan değişkenlerin çoğu, rulo şafta yüklenmeden önce ortadan kaybolur.
Farklı formatlarda aynı malzemedirler. "Rulo" tedarik biçimini ve sarımı ifade ederken, "parlak laminasyon filmi" ambalajdan ziyade yüzey kaplamasını ifade eder.
Çoğu termal parlak rulo 60°'de 85–105 GU ölçer. 80 GU'nun altındaki herhangi bir şey genellikle koyu renkli baskılı bir katıya karşı yarı parlak olarak okunur.
Hayır. Termal ruloların EVA aktivasyon sıcaklığına ihtiyacı vardır, genellikle 90–130 °C. Soğuk makineler, astarlı, basınca duyarlı film gerektirir.
Genellikle kağıtta nem, yetersiz kıstırma basıncı veya yapıştırıcı penceresinin dışında rulo sıcaklığı. Filmi suçlamadan önce kağıdın durumunu kontrol edin.
Metin stoğu için yaklaşık 25–32 µm ve kapaklar için 32–43 µm. Daha kalın film sertlik kazandırır ancak ince tabakaları kıvırabilir.
Tedarikçilerin çoğu, 30 °C'nin altında, doğrudan güneş ışığından uzakta ve rulo tıkanmasını önlemek için düz uçlu bir palet üzerinde saklandığında üretimden itibaren 12 ay süre teklif ediyor.
Toptan Laminasyon Film Rulosu Üreticileri